Pourquoi les réservoirs cryogéniques à oxygène tombent-ils en panne ?
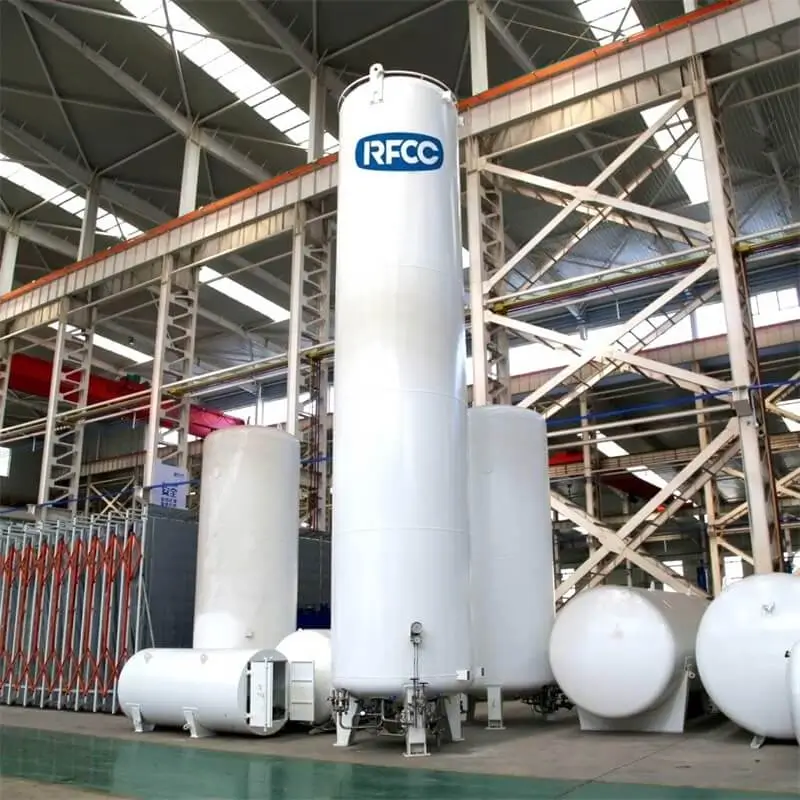
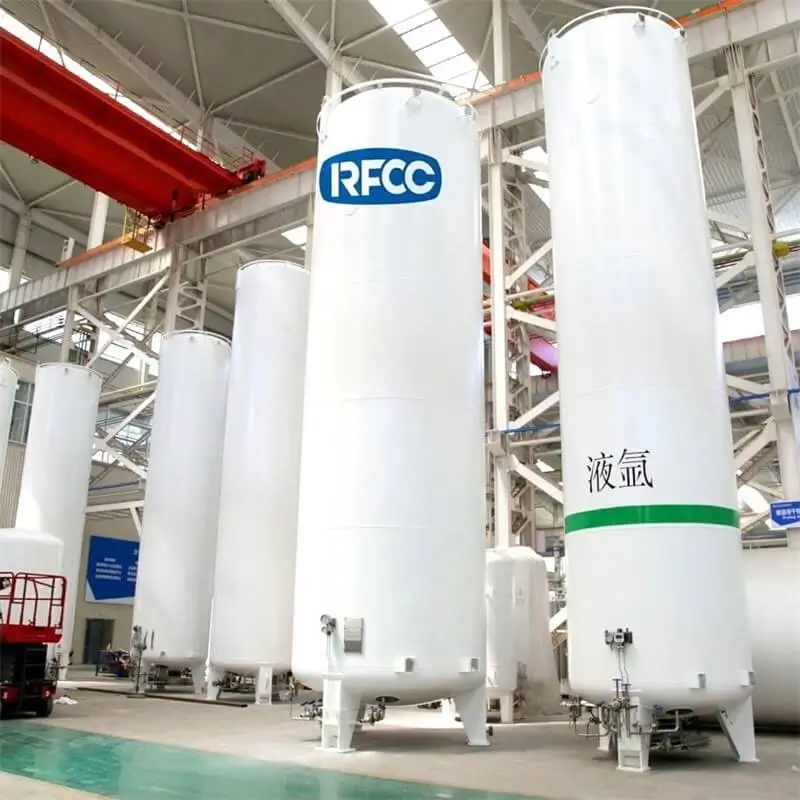
Imaginez un établissement médical en pleine activité où une alarme soudaine signale une panne critique d'approvisionnement en oxygène. Le système de secours se déclenche, mais le mal est fait : opérations retardées, patients en danger et course effrénée pour identifier la cause du problème. Ce scénario est malheureusement trop fréquent dans les secteurs qui dépendent de l'oxygène.réservoirs cryogéniques d'oxygèneDans ces environnements, une simple défaillance peut engendrer un chaos opérationnel. Mais pourquoi ces réservoirs tombent-ils en panne ? La réponse n’est pas simple, mais elle est liée à la conception, à la maintenance et à la science des matériaux. Dans cet article, nous analyserons les défaillances, explorerons des solutions et partagerons nos méthodes.Hebei Runfeng Low Temperature Equipment Co., Ltdaide les industries à surmonter ces défis grâce à une ingénierie robuste et une approche axée sur le client.

En tant qu'expert technique en équipements cryogéniques, j'ai pu constater directement l'impact des pannes sur la rentabilité et la sécurité. Allons droit au but.
Les coûts cachés des défaillances des réservoirs cryogéniques
Avant d'aborder les solutions, il est essentiel de comprendre les difficultés rencontrées par les opérateurs. Voici trois scénarios courants qui les empêchent de dormir :
Point faible n° 1 : Dégradation de l’isolation et pertes par évaporation
Avec le temps, même les réservoirs les mieux isolés finissent par subir des pertes de vide ou un dépôt de perlite. Résultat ? Une évaporation accrue, ce qui signifie que l’oxygène liquide s’évapore plus vite qu’il ne peut être utilisé. Pour un hôpital consommant 500 litres par jour, une augmentation de 10 % de l’évaporation peut représenter des milliers de dollars de pertes annuelles en produits gaspillés et en recharges supplémentaires. Pire encore, les recharges fréquentes augmentent le risque de contamination et engendrent des difficultés logistiques.
Prenons l'exemple d'une grande aciérie de l'Ohio qui utilise un réservoir cryogénique d'oxygène de 20 000 litres pour ses opérations de découpe. Après cinq ans, on a constaté une augmentation de 15 % de la consommation d'oxygène, sans aucune incidence sur la production. La cause : une isolation dégradée. Le surcoût ? Plus de 50 000 $ par an en gaspillage d'oxygène et en livraisons d'urgence.
Point sensible n° 2 : Accumulation de pression et défaillances des soupapes de sécurité
Les réservoirs cryogéniques sont conçus pour évacuer la surpression, mais en cas de défaillance ou de mauvais réglage des soupapes de sécurité, la pression peut monter brutalement et provoquer une rupture catastrophique. En 2019, une usine pharmaceutique allemande a frôlé la catastrophe lorsqu'une soupape de décharge est restée bloquée. La surpression a entraîné une fuite mineure, mais l'usine a dû s'arrêter pendant deux jours, ce qui a engendré une perte de production de 200 000 $ et l'a exposée à un contrôle réglementaire.
Même sans rupture, la maintenance fréquente des vannes et les temps d'arrêt qui en découlent représentent un coût important. Une inspection standard d'une soupape de sécurité coûte 1 500 $ par vanne, et avec plusieurs vannes par réservoir, la maintenance annuelle peut dépasser 10 000 $.
Point sensible n° 3 : Fatigue des matériaux et fissuration des soudures
Les réservoirs cryogéniques d'oxygène fonctionnent à -183 °C (-297 °F), et les cycles thermiques extrêmes qui en résultent mettent les matériaux à rude épreuve. Les soudures, en particulier, sont vulnérables à la fissuration par fatigue. Une petite fissure peut entraîner des fuites, une perte de vide, voire une rupture structurelle. Une entreprise agroalimentaire californienne a découvert une microfissure dans la cuve interne de son réservoir lors d'une inspection de routine. La réparation a coûté 30 000 $, mais le préjudice le plus important a été l'arrêt de production de trois semaines qui a perturbé sa chaîne d'approvisionnement et engendré un manque à gagner de 150 000 $.
Ces problèmes ne se limitent pas à des dysfonctionnements techniques ; ils engendrent des pertes financières et des risques pour la sécurité. Mais ils peuvent être résolus grâce à une ingénierie adaptée et à un partenariat solide.
Des solutions d'ingénierie qui garantissent la fiabilité
Chez Hebei Runfeng Low Temperature Equipment Co., Ltd, nous avons consacré des décennies à perfectionner la conception des réservoirs cryogéniques. Voici comment nous abordons chaque problème de front :
Solution 1 : Systèmes d’isolation avancés pour une évaporation minimale
Nos réservoirs utilisent une isolation sous vide haute performance avec une super isolation multicouche (MLSI) et des matériaux getter pour maintenir l'intégrité du vide pendant des années. Nous proposons également une isolation en perlite à densité optimisée pour éviter les dépôts. Pour une aciérie de l'Ohio, nous avons modernisé leur réservoir avec notre système MLSI, réduisant ainsi l'évaporation de 20 % et leur permettant d'économiser 12 000 $ par an. Le secret réside non seulement dans le matériau, mais aussi dans le processus de fabrication : nous garantissons une étanchéité absolue grâce à des tests de spectrométrie de masse à l'hélium sur chaque réservoir.
De plus, nous fournissons des capteurs de surveillance à distance qui suivent en temps réel les niveaux de vide et les taux d'évaporation, permettant ainsi une maintenance prédictive. Cette approche proactive évite que la dégradation de l'isolation ne passe inaperçue.
Solution 2 : Systèmes de décharge de pression robustes avec redondance
La sécurité est primordiale. Nos réservoirs sont équipés de doubles soupapes de sécurité à seuils de déclenchement indépendants et de disques de rupture en cas de défaillance. Nous utilisons des soupapes de fabricants leaders du secteur tels que Leser ou Anderson Greenwood, et chaque soupape est testée à 1,5 fois la pression de déclenchement avant expédition. Pour l'usine pharmaceutique allemande, nous avons remplacé leur système à soupape unique par notre système redondant, et depuis, aucun incident de pression n'a été signalé.
Nous proposons également des kits d'entretien annuel et un diagnostic à distance pour garantir le fonctionnement optimal de vos vannes. Nos ingénieurs vous accompagnent dans le dimensionnement approprié des vannes en fonction de la capacité de votre réservoir et de vos habitudes d'utilisation, vous évitant ainsi toute approximation.
Solution 3 : Matériaux résistants à la fatigue et ingénierie des soudures
Nous utilisons de l'acier inoxydable austénitique (304L ou 316L) pour les cuves internes, reconnu pour sa robustesse aux températures cryogéniques. Cependant, le choix du matériau ne représente que la moitié du travail : la qualité des soudures est primordiale. Nos soudures sont réalisées au TIG par des professionnels certifiés et font l'objet d'un contrôle radiographique (RT) et d'un contrôle par ressuage (PT) à 100 %. Pour l'entreprise agroalimentaire californienne, nous avons ressoudé sa cuve grâce à une technique spécialisée qui a permis d'éliminer les contraintes résiduelles. Depuis, elle fonctionne sans fissures depuis trois ans.
Nous concevons également des réservoirs avec joints de dilatation et supports flexibles pour compenser la contraction thermique et réduire les contraintes sur les soudures. Nos simulations par éléments finis (FEA) permettent de prédire la durée de vie en fatigue, vous assurant ainsi de planifier précisément les inspections.
Pour résumer les différences entre les réservoirs conventionnels et les solutions de Hebei Runfeng, voici un tableau comparatif :
| Fonctionnalité | Réservoirs conventionnels | Chars Hebei Runfeng |
|---|---|---|
| Isolation | Perlite ou aspirateur basique, sujet à la sédimentation | MLSI avec getters, testé pour les fuites d'hélium |
| Soupapes de sécurité | Vanne unique, inspection manuelle | Double valve avec disque de rupture, surveillance à distance |
| Qualité de la soudure | Inspection visuelle uniquement | 100 % RT et PT, vérifié par FEA |
| Taux d'évaporation | 0,5 à 1 % par jour | 0,1 à 0,3 % par jour |
| Entretien | Réactif, coûteux | Prédictif, avec assistance à distance |
Des exemples concrets de réussite sur le terrain
Ne vous fiez pas seulement à nos paroles : voici comment nous avons aidé des clients du monde entier :
Étude de cas 1 : Centre médical de Steinbach, Allemagne
Cet hôpital de 800 lits utilisait un réservoir cryogénique d'oxygène de 15 000 litres pour ses thérapies respiratoires. Après avoir subi deux pics de pression inattendus en un an, il a fait appel à nos services. Nous avons installé un système à double vanne avec surveillance à distance et procédé à une rénovation complète de l'isolation. Résultat : aucun incident de pression en 18 mois et une réduction de 25 % des recharges d'oxygène. « Cette tranquillité d'esprit est inestimable », a déclaré le Dr Klaus Weber, directeur des installations. « L'équipe d'ingénierie de Runfeng a compris nos besoins et nous a fourni une solution parfaitement adaptée. »
Étude de cas 2 : Midwest Steel & Alloys, États-Unis
Ce fabricant d'acier de l'Ohio perdait 60 000 $ par an à cause d'une forte évaporation de son réservoir vieillissant. Nous avons remplacé son isolation en perlite par du MLSI et ajouté un vaporisateur pour optimiser son utilisation. L'évaporation a chuté de 1,2 % à 0,25 % par jour, ce qui lui a permis d'économiser 45 000 $ dès la première année. « Le retour sur investissement a été évident en quelques mois », a déclaré Jim Collins, directeur de l'usine. « Le réservoir de Runfeng a transformé nos opérations. »
Étude de cas 3 : PharmaCore Solutions, Suisse
Une entreprise pharmaceutique avait besoin d'un approvisionnement fiable en oxygène pour ses bioréacteurs. Leur cuve existante présentait des problèmes de soudure, entraînant des arrêts de production. Nous leur avons fourni une cuve de 10 000 litres avec des soudures résistantes à la fatigue et une garantie de 10 ans. Depuis son installation, aucune fuite n'a été constatée et la disponibilité de la production a augmenté de 30 %. « Nous apprécions la transparence et l'expertise technique de l'équipe de Runfeng », a déclaré Anna Müller, responsable des achats. « Ils ont tenu leurs engagements. »
Étude de cas 4 : Fournitures de soudage australiennes, Australie
Ce distributeur de gaz industriels était confronté à des défaillances fréquentes des soupapes de sécurité de ses réservoirs. Nous avons fourni un kit de modernisation avec des soupapes redondantes et formé son personnel de maintenance. Les incidents liés aux soupapes ont diminué de 90 % et les coûts de maintenance de 20 %. « L'assistance de Runfeng est exceptionnelle », a déclaré Mark Thompson, directeur des opérations. « Leurs ingénieurs sont toujours disponibles pour résoudre les problèmes. »
Étude de cas 5 : Nordic Fish Processing, Norvège
Cette entreprise de transformation de produits de la mer utilise de l'oxygène cryogénique pour la congélation. L'isolation de sa cuve s'est rapidement dégradée en raison de l'humidité ambiante du littoral. Nous avons installé une cuve sur mesure dotée de barrières à vide renforcées et d'une enveloppe extérieure résistante à la corrosion. Le taux d'évaporation s'est stabilisé à 0,2 % par jour, et l'entreprise a réalisé des économies de 25 000 € par an. « La cuve a fonctionné parfaitement dans notre environnement difficile », a déclaré Lars Hansen, responsable de production.
Applications et partenariats qui valident la performance
Nos réservoirs cryogéniques à oxygène sont utilisés dans un large éventail de secteurs industriels :
- Médical et santé :Les hôpitaux, les cliniques et les services d'urgence dépendent de nos réservoirs pour un approvisionnement continu en oxygène.
- Métallurgie et soudage :Les aciéries, les ateliers de fabrication et les entreprises de soudage utilisent nos réservoirs pour les gaz de coupe et de protection.
- Industrie pharmaceutique et biotechnologique :Les procédés de fermentation et de culture cellulaire nécessitent de l'oxygène de haute pureté.
- Nourriture et boissons :La congélation et le conditionnement cryogéniques bénéficient d'un approvisionnement fiable en oxygène.
- Recherche et aérospatiale :Les laboratoires et les installations d'essais exigent précision et sécurité.
Nous sommes fiers de collaborer avec les principaux distributeurs de gaz et intégrateurs d'équipements du monde entier. Par exemple, nous fournissons des réservoirs àGaz Lindepour leurs projets de gaz médicaux en Europe, etProduits de l'airpour des applications industrielles en Amérique du Nord. Ces partenariats reposent sur notre engagement envers la qualité et le respect des délais de livraison. Nos réservoirs sont également spécifiés parBOCpour leurs clients du secteur de la santé en Asie-Pacifique, ce qui témoigne de notre présence mondiale et de notre fiabilité.
En choisissant Hebei Runfeng, vous n'achetez pas seulement un char d'assaut, vous vous assurez un partenaire dévoué à votre réussite opérationnelle.
Questions fréquemment posées par les ingénieurs et le service des achats
Nous avons compilé les questions les plus fréquemment posées par des professionnels comme vous :
1. À quelles normes vos réservoirs sont-ils conformes ?
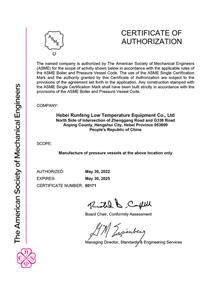
Nos réservoirs sont conçus et fabriqués conformément aux normes ASME (Section VIII, Division 1), PED 2014/68/UE et EN 13458. Nous respectons également la norme ISO 9001 pour la gestion de la qualité. Chaque réservoir est fourni avec les certificats de matériaux et les rapports d'inspection d'organismes tiers (par exemple, TÜV, Lloyd's Register). Pour répondre aux exigences régionales spécifiques, nous pouvons adapter nos conceptions aux normes locales telles que les normes GB ou AS.
2. Comment garantir l'intégrité du vide dans le temps ?
Nous utilisons une combinaison de matériaux de haute qualité et de tests rigoureux. Les cuves internes sont testées à l'hélium pour garantir une fuite inférieure à 1 x 10⁻⁹ mbar·L/s. L'espace sous vide est rempli de matériaux absorbants qui captent les gaz résiduels, maintenant ainsi le vide pendant 5 à 10 ans. Nous proposons également en option des manomètres à vide et une surveillance à distance pour suivre les performances. En cas de dégradation du vide, notre équipe de maintenance peut procéder à une nouvelle mise sous vide de la cuve sur site.
3. Quel est le délai de livraison habituel pour un réservoir sur mesure ?
Pour les capacités standard (de 5 000 à 50 000 litres), le délai de livraison est de 12 à 16 semaines. Les réservoirs sur mesure avec des caractéristiques spécifiques (par exemple, haute pression, dimensions particulières) peuvent nécessiter un délai de 16 à 24 semaines. Nous vous fournissons un calendrier de projet détaillé dès la confirmation de votre commande et vous tenons informé(e) de l'avancement du projet grâce à des rapports hebdomadaires. Des options de livraison express sont disponibles pour les besoins urgents ; n'hésitez pas à contacter nos ingénieurs commerciaux.
4. Vos réservoirs peuvent-ils être utilisés dans des zones sismiques ?
Absolument. Nous proposons des conceptions parasismiques conformes aux normes IBC et ASCE 7. Nos ingénieurs réalisent des analyses structurelles afin de déterminer les exigences d'ancrage et de support en fonction de la catégorie sismique de votre site. Nous pouvons fournir des plans certifiés conformes pour l'obtention des permis. Plusieurs de nos réservoirs sont installés en Californie et au Japon, où les normes parasismiques sont très strictes.
5. Quel entretien est requis pour les soupapes de sécurité ?
Les soupapes de sécurité doivent être inspectées annuellement et testées tous les trois ans. Nous recommandons un test d'ouverture/fermeture pour vérifier la pression de tarage et l'étanchéité du siège. Nos soupapes sont conçues pour un démontage facile et nous proposons des kits de pièces détachées. Pour les clients disposant d'un système de surveillance à distance, nous pouvons prévoir les performances des soupapes et planifier la maintenance préventive. Nous assurons également une formation sur site pour votre équipe de maintenance afin qu'elle puisse effectuer les contrôles de routine.

Conclusion et appel à l'action
Les défaillances des réservoirs cryogéniques d'oxygène sont coûteuses et dangereuses, mais peuvent être évitées grâce à une ingénierie et un partenariat adaptés. Chez Hebei Runfeng Low Temperature Equipment Co., Ltd, nous combinons une isolation de pointe, des systèmes de sécurité robustes et des matériaux résistants à la fatigue pour fournir des réservoirs fiables pendant des décennies. Les témoignages de nos clients attestent de notre engagement envers la qualité et le service.
Prêt à éliminer les pannes et à optimiser votre approvisionnement en oxygène ? Contactez nos ingénieurs commerciaux dès aujourd’hui pour discuter de vos besoins spécifiques. Pour une analyse technique plus approfondie, téléchargez gratuitement notre livre blanc « Fiabilité des réservoirs cryogéniques : Meilleures pratiques d’ingénierie », qui aborde les calculs de conception, le choix des matériaux et les protocoles de maintenance. Travaillons ensemble pour assurer le bon fonctionnement et la sécurité de vos opérations.