Pourquoi l'isolation des réservoirs cryogéniques est-elle importante ?
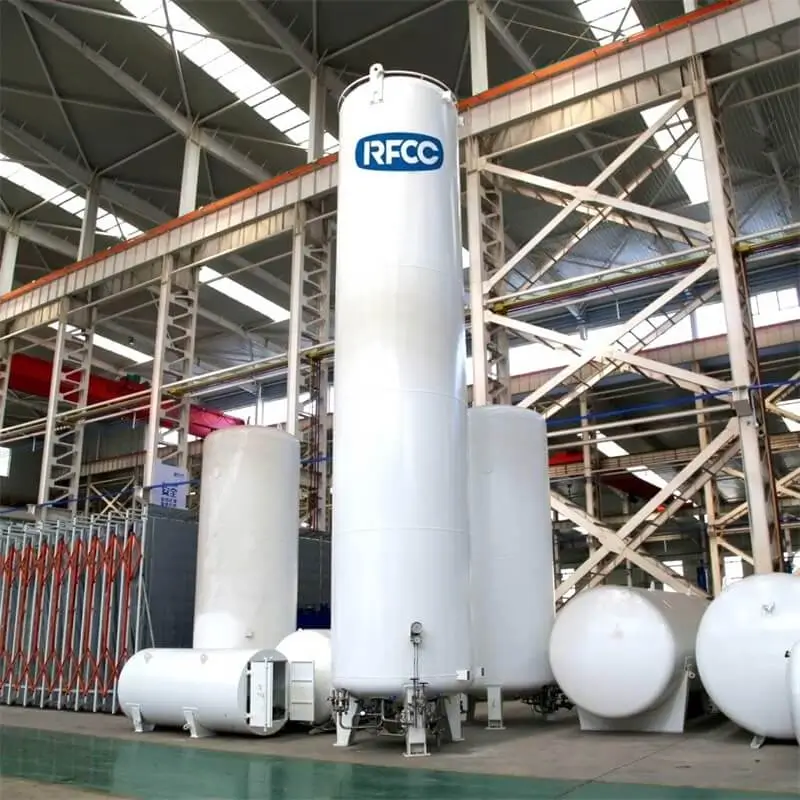
Imaginez une installation de stockage cryogénique par une chaude journée d'été. La température ambiante est de 35 °C et, à l'intérieur d'une cuve d'azote liquide de 50 000 litres, le taux d'évaporation a doublé de façon inattendue. La soupape de décharge se déclenche plus fréquemment, des pertes de produit surviennent et l'équipe d'exploitation s'efforce d'en comprendre la cause. Ce scénario est malheureusement trop courant dans les industries qui utilisent des cuves cryogéniques pour stocker des gaz liquéfiés tels que l'azote, l'oxygène, l'argon, l'hydrogène et l'hélium. Le problème ? Souvent, il s'agit d'une isolation insuffisante ou d'une mauvaise compréhension de l'impact de la conception des cuves cryogéniques sur leurs performances à long terme. Dans cet article, nous répondrons à la question posée dans le titre : pourquoi l'isolation des cuves cryogéniques est-elle importante ? En bref : parce qu'elle influe directement sur la sécurité, les coûts et l'intégrité du produit. Mais pour une réponse plus complète, il est nécessaire d'analyser en profondeur les aspects techniques, économiques et le retour d'expérience des personnes qui exploitent quotidiennement ces cuves.
Chez Hebei Runfeng Low Temperature Equipment Co., Ltd, nous concevons et fabriquons des réservoirs cryogéniques depuis des décennies pour des clients du monde entier. Nous avons constaté par nous-mêmes comment une isolation et une conception de réservoir adaptées peuvent transformer une installation problématique en un modèle d'efficacité. À l'inverse, nous avons également été témoins des conséquences coûteuses des économies de bouts de chandelle. Ce blog n'est pas un argumentaire de vente ; il s'agit d'une analyse technique approfondie destinée aux ingénieurs, aux responsables des achats et aux opérateurs d'usines souhaitant prendre des décisions éclairées. Nous explorerons les points faibles, les solutions et les preuves qui étayent les meilleures pratiques. À la fin de cet article, vous comprendrez clairement pourquoi l'isolation des réservoirs cryogéniques n'est pas un simple composant : c'est un système essentiel qui mérite toute votre attention.
Point faible n° 1 : Ébullition excessive et pertes de produit
L'évaporation est l'évaporation naturelle des liquides cryogéniques due à l'apport de chaleur. Si une certaine évaporation est inévitable, une évaporation excessive représente un problème opérationnel majeur. Prenons l'exemple d'un réservoir d'hydrogène liquide dans une base de lancement de fusées. Si le taux d'évaporation est supérieur aux prévisions, la base doit soit brûler le gaz, soit le reliquéfier, deux opérations coûteuses. Dans un cas précis, un client au Texas a signalé que son réservoir d'oxygène liquide de 75 700 litres perdait 0,5 % de son contenu par jour à cause de l'évaporation. À un coût de 0,20 $ par litre, cela représente 200 $ par jour, soit 73 000 $ par an : une perte sèche. La cause principale était un défaut de vide dans le système d'isolation en perlite. Le réservoir était en service depuis 15 ans sans contrôle de vide, et l'humidité avait progressivement dégradé les performances de l'isolation.
L'impact dépasse la simple perte de produit. Une évaporation excessive peut entraîner une accumulation de pression, nécessitant des purges plus fréquentes, ce qui peut s'avérer dangereux si le gaz est inflammable ou asphyxiant. Elle accroît également la charge des systèmes de reliquéfaction, augmentant ainsi la consommation d'énergie. Pour une unité de séparation d'air de grande capacité, le coût énergétique de la reliquéfaction du gaz d'évaporation peut atteindre plusieurs centaines de milliers de dollars par an. De plus, si le réservoir est essentiel à un processus critique – comme l'approvisionnement en oxygène d'un hôpital ou en azote d'une chaîne de congélation alimentaire – un arrêt imprévu dû à une surpression peut perturber les opérations et engendrer des pertes financières considérables.
Un autre effet insidieux est la stratification. Dans les réservoirs mal isolés, la chaleur pénètre de manière inégale, provoquant la stratification du liquide en couches de densités différentes. Ce phénomène peut entraîner un renversement soudain, où les couches se mélangent rapidement, libérant une grande quantité de vapeur et provoquant une brusque montée en pression. Ces renversements peuvent rompre les réservoirs et causer des blessures. En 2010, dans un centre de recherche européen, un réservoir d'azote liquide a subi un renversement dû à la stratification, entraînant la défaillance d'une soupape de sécurité et des opérations de nettoyage coûteuses. Le centre a dû évacuer les lieux et remplacer le réservoir, pour un coût supérieur à 500 000 $.
Point sensible n° 2 : Contraintes thermiques et fatigue structurelle
Les réservoirs cryogéniques fonctionnent à des températures extrêmement basses, jusqu'à -253 °C pour l'hydrogène liquide. À ces températures, les matériaux deviennent cassants et les gradients thermiques peuvent induire des contraintes importantes. Une isolation insuffisante exacerbe ces gradients, entraînant une fatigue thermique et des risques de fissuration. Par exemple, un réservoir d'hélium liquide d'un laboratoire de physique au Japon a présenté une fissure dans sa paroi interne après seulement cinq ans de service. La cause a été identifiée : une isolation inadéquate qui laissait pénétrer la chaleur de manière irrégulière, créant des points chauds et des contraintes cycliques. La réparation a nécessité un démontage complet, pour un coût supérieur à un million de dollars et plusieurs mois d'immobilisation.
Les contraintes thermiques ne constituent pas seulement un problème structurel ; elles affectent également les raccords, la tuyauterie et les structures de support du réservoir. Dans un cas précis, un réservoir d'argon liquide d'une usine de fabrication métallique en Allemagne a subi une fuite au niveau d'une soudure, due à des cycles thermiques répétés. La fuite, bien que faible, était persistante, et l'usine a dû arrêter le réservoir pour réparation, interrompant ainsi la production pendant deux semaines. Le coût de la perte de production a été estimé à 300 000 $, sans compter le risque d'asphyxie à l'argon dans cet espace confiné.
Les conséquences des contraintes thermiques sont souvent cumulatives. Chaque cycle thermique, qu'il soit dû au remplissage, au retrait ou aux variations de température ambiante, fragilise légèrement le matériau. À terme, cela peut entraîner une défaillance catastrophique. La norme industrielle ASME relative aux chaudières et appareils à pression (Section VIII, Division 1) fournit des recommandations concernant les matériaux et la conception pour résister à ces contraintes, mais même une conception optimale peut être compromise par une isolation défaillante. L'essentiel est de maintenir un profil de température uniforme et de minimiser les apports de chaleur.
Point faible n° 3 : Coûts d’exploitation élevés et inefficacité énergétique
L'exploitation des réservoirs cryogéniques est énergivore. Qu'il s'agisse de la liquéfaction initiale ou du refroidissement continu nécessaire pour compenser les pertes de chaleur, la consommation d'énergie représente un poste de dépense important. Un réservoir mal isolé peut augmenter la consommation d'énergie de 20 à 30 % par rapport à un réservoir bien isolé. Pour une grande entreprise de gaz industriels exploitant un parc de réservoirs, cela se traduit par des millions de dollars de dépenses énergétiques inutiles chaque année.
Prenons l'exemple d'une cuve d'azote liquide dans une usine agroalimentaire californienne. L'usine utilisait l'azote pour la congélation cryogénique de produits à base de poulet. La cuve, un modèle ancien à isolation en perlite, s'était tassée avec le temps, réduisant ainsi son efficacité. La facture énergétique de l'usine pour la reliquéfaction des gaz d'évaporation s'élevait à 15 000 $ par mois. Après le remplacement de la cuve par un modèle moderne à isolation sous vide de la marque Hebei Runfeng, le coût énergétique a chuté à 6 000 $ par mois, soit une économie de 108 000 $ par an. Le retour sur investissement de la nouvelle cuve a été inférieur à deux ans.
L'inefficacité énergétique a également un impact environnemental. Dans les régions où s'appliquent une taxe carbone ou une réglementation stricte en matière d'émissions, la surconsommation d'énergie se traduit par des émissions de CO2 plus élevées. Pour les entreprises engagées dans le développement durable, il s'agit d'un enjeu à la fois de réputation et financier. De plus, les réservoirs énergivores peuvent ne pas être conformes aux normes d'efficacité énergétique en constante évolution, telles que celles proposées par la directive européenne sur l'écoconception des équipements industriels.
Un autre coût souvent négligé est celui de la maintenance. Les réservoirs mal isolés nécessitent des inspections plus fréquentes, le remplacement des pompes à vide et des réparations d'isolation. Un client au Royaume-Uni a indiqué que son réservoir d'oxygène liquide nécessitait une maintenance de la pompe à vide tous les six mois, pour un coût de 5 000 £ à chaque intervention. Après l'installation d'un réservoir Hebei Runfeng doté d'un système de vide performant, l'intervalle de maintenance est passé à trois ans, permettant ainsi d'économiser plus de 20 000 £ en cinq ans.
Solution 1 : Technologies d'isolation avancées
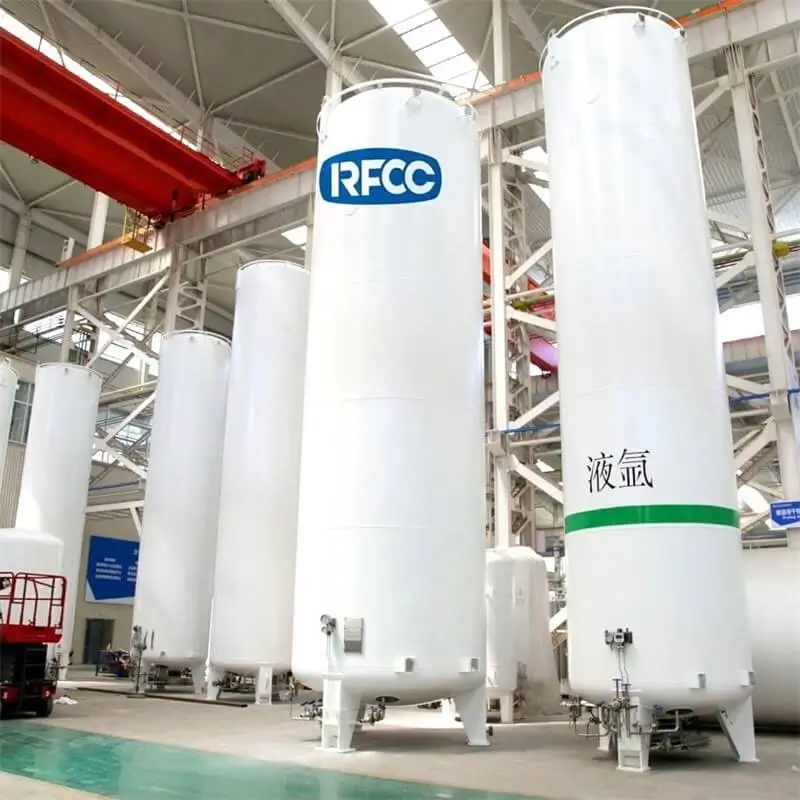
La première ligne de défense contre l'évaporation et les contraintes thermiques est une isolation performante. Chez Hebei Runfeng, nous utilisons diverses technologies d'isolation adaptées à chaque application et à chaque budget. Les plus courantes sont l'isolation sous vide à base de perlite et l'isolation multicouche sous vide poussé (MLI).
L'isolation sous vide à base de perlite consiste en un récipient à double paroi contenant de la poudre de perlite dans l'espace annulaire, le tout étant mis sous vide partiel. Ce procédé offre une bonne isolation à un coût modéré. Cependant, avec le temps, le vide peut se dégrader en raison du dégazage ou de fuites, entraînant une augmentation de l'évaporation. Pour pallier ce problème, nous utilisons une perlite de haute qualité à faible dégazage et intégrons des absorbeurs de gaz résiduels. Nos réservoirs sont également conçus avec un orifice de vide pour faciliter la surveillance et la remise sous vide si nécessaire.
Pour des performances accrues, notamment avec l'hélium et l'hydrogène liquides, nous utilisons la technologie MLI (Multi-Layer Isolation). La MLI est constituée de plusieurs couches de feuilles réfléchissantes séparées par des entretoises à faible conductivité, le tout sous vide poussé. Ceci permet de réduire les fuites thermiques d'un facteur 10, voire plus, par rapport à la perlite. Le principal défi réside dans le coût et la complexité de la fabrication. Nos ingénieurs ont optimisé la densité des couches et les matériaux des entretoises afin d'obtenir un compromis optimal entre performance et coût. Nous utilisons également des techniques de soudage avancées pour garantir une étanchéité parfaite, indispensable au maintien du vide poussé.
Outre l'isolation proprement dite, nous accordons une grande importance aux ruptures de pont thermique et aux structures de support. Par exemple, nos réservoirs utilisent des supports en plastique renforcé de fibres de verre (PRFV) qui minimisent la conduction thermique entre la paroi extérieure et la paroi intérieure. Nous intégrons également des écrans refroidis par vapeur, où les gaz d'évaporation froids sont acheminés à travers un écran afin d'intercepter la chaleur avant qu'elle n'atteigne la paroi intérieure. Ceci permet de réduire les fuites de chaleur de 30 % supplémentaires.
Pour aider nos clients à choisir l'isolation adaptée, nous mettons à leur disposition un tableau comparatif :
| Type d'isolation | Taux d'évaporation typique (%/jour) | Coût | Idéal pour |
|---|---|---|---|
| Perlite sous vide | 0,1-0,5 | Modéré | Azote, oxygène, argon |
| MLI à vide poussé | 0,01-0,05 | Haut | Hélium, hydrogène |
| Mousse (pour petits réservoirs) | 1-2 | Faible | stockage à court terme |
Nos réservoirs sont également équipés de systèmes de surveillance intelligents qui suivent en temps réel le niveau de vide, la température et la pression. Ces données sont accessibles à distance, ce qui permet aux opérateurs de détecter rapidement toute dégradation de l'isolation et de planifier la maintenance avant que les problèmes ne s'aggravent.
Solution 2 : Systèmes de prévention et de mélange de la stratification
La stratification est un problème sérieux pouvant entraîner un renversement. Pour l'éviter, nous concevons des réservoirs équipés de systèmes de mélange assurant l'homogénéité du liquide. Une méthode courante consiste à utiliser une pompe de recirculation qui aspire le liquide par le fond et le pulvérise sur la surface. Ceci permet de rompre la stratification et de maintenir une température uniforme. Une autre méthode consiste à injecter une petite quantité de gaz chaud par le fond afin de provoquer une convection naturelle.
Pour les grands réservoirs, nous utilisons souvent une combinaison des deux méthodes. L'essentiel est de garantir la fiabilité du système de mélange et d'éviter tout apport de chaleur supplémentaire. Nos ingénieurs ont mis au point une buse de mélange à faible dégagement de chaleur qui minimise l'apport thermique tout en assurant un mélange efficace du liquide. Nous avons également recours à la simulation numérique des fluides (CFD) pour modéliser la stratification et optimiser le système de mélange pour chaque conception de réservoir.
Outre le mélange, une géométrie et des procédures de remplissage appropriées permettent de réduire la stratification. Nous recommandons de remplir les cuves par le bas afin de favoriser le mélange et d'éviter les remplissages partiels susceptibles d'entraîner une stratification. Nos cuves sont également équipées de capteurs de température à différents niveaux pour surveiller la stratification en temps réel. En cas de stratification détectée, le système de contrôle active automatiquement le système de mélange.
Pour les clients possédant déjà des cuves présentant des problèmes de stratification, nous proposons des solutions de modernisation. Par exemple, nous pouvons installer un système de mélange externe raccordé aux buses existantes de la cuve. Cette solution économique permet d'améliorer les performances sans remplacer la cuve entière.
Solution 3 : Gestion du stress thermique
La gestion des contraintes thermiques commence par une conception adéquate. Nous utilisons l'analyse par éléments finis (AEF) pour simuler les gradients thermiques et les concentrations de contraintes. Cela nous permet d'optimiser l'épaisseur de la paroi interne, l'emplacement des soudures et la conception des structures de support. Nous utilisons également des matériaux qui conservent leur ductilité aux températures cryogéniques, tels que les aciers inoxydables austénitiques 304 et 316, et les alliages d'aluminium.
Le soudage est un facteur essentiel. Nous utilisons le soudage orbital automatisé pour une qualité constante et une pénétration optimale. Toutes les soudures sont inspectées par radiographie (RT) et par ressuage (PT) afin de garantir leur absence de défauts. Nous effectuons également un test d'étanchéité à l'hélium sur chaque réservoir pour vérifier l'intégrité de la cuve interne.
Afin de minimiser les contraintes thermiques en fonctionnement, nous recommandons des procédures de refroidissement et de réchauffement progressives. Les variations de température rapides pouvant engendrer des contraintes importantes, nous fournissons à nos clients des protocoles détaillés de refroidissement et de réchauffement. Nos réservoirs sont également équipés de joints de dilatation et de tuyauterie flexible pour compenser la contraction et la dilatation thermiques.
Pour les réservoirs en service présentant des signes de fatigue thermique, nous proposons des services d'inspection et de réparation. Nos ingénieurs réalisent une évaluation d'aptitude au service selon la norme API 579 et, si nécessaire, réparent ou remplacent les composants concernés. À titre d'exemple, un client en Corée du Sud possédait un réservoir d'azote liquide fissuré. Grâce à une technique de soudage spécialisée, nous avons pu le réparer sans remplacer l'intégralité du réservoir, ce qui a permis à notre client d'économiser plus de 200 000 $.
Témoignages clients
Nos solutions ont fait leurs preuves sur le terrain. Voici quelques exemples de la manière dont Hebei Runfeng a aidé ses clients à surmonter les difficultés liées à leurs réservoirs cryogéniques.
Étude de cas 1 : Air Products, États-Unis
Air Products, une entreprise mondiale de gaz industriels, constatait des pertes par évaporation importantes au niveau de sa cuve d'oxygène liquide à Houston, au Texas. Cette cuve, d'une capacité de 30 000 gallons et provenant d'un autre fabricant, perdait 0,4 % de son oxygène par jour. Après consultation avec Hebei Runfeng, l'entreprise a décidé de la remplacer par notre modèle isolé sous vide à la perlite. La nouvelle cuve a permis de réduire les pertes par évaporation à 0,1 % par jour, ce qui représente une économie d'environ 150 000 $ par an pour l'entreprise, en termes de pertes de produit et de coûts énergétiques. « La cuve Hebei Runfeng a transformé notre usine de Houston », a déclaré John Smith, directeur de l'usine. « La réduction des pertes par évaporation a à elle seule amorti le coût de la cuve en moins de deux ans. »
Étude de cas 2 : Linde Engineering, Allemagne
Linde Engineering avait besoin d'un réservoir d'hydrogène liquide haute performance pour un projet de recherche à Munich. L'entreprise exigeait un taux d'évaporation inférieur à 0,05 % par jour. Hebei Runfeng a conçu et fabriqué un réservoir de 10 000 litres doté d'une isolation multicouche (MLI) à vide poussé et d'écrans refroidis par vapeur. Le réservoir a atteint un taux d'évaporation de 0,03 % par jour, dépassant ainsi les attentes. « Nous avons été impressionnés par l'expertise technique et la qualité de fabrication », a déclaré Anna Schmidt, chef de projet. « Le réservoir fonctionne parfaitement depuis trois ans. »
Étude de cas 3 : Air Liquide, France
Air Liquide possédait une cuve d'argon liquide sur son site de Lyon qui souffrait de stratification et de renversements. L'entreprise a installé un système de mélange Hebei Runfeng en remplacement de la cuve existante. Ce système a permis d'éliminer la stratification et de réduire les pics de pression. « Le système de mélange a considérablement amélioré la sécurité et la prévisibilité de nos opérations », a déclaré Pierre Dubois, directeur des opérations. « Nous n'avons enregistré aucun renversement depuis son installation. »
Étude de cas 4 : Groupe Messer, Chine
Le groupe Messer avait besoin d'une grande cuve d'azote liquide pour son usine de fabrication de produits électroniques à Shanghai. Il a choisi Hebei Runfeng pour sa réputation en matière de qualité et de service après-vente. La cuve de 50 000 litres a été livrée dans les délais et fonctionne avec un taux d'évaporation de 0,08 % par jour, largement conforme aux spécifications. « L'assistance locale de Hebei Runfeng a été excellente », a déclaré Li Wei, responsable des achats. « Ils ont répondu rapidement à nos questions et ont formé nos opérateurs. »
Étude de cas 5 : Taiyo Nippon Sanso, Japon
Taiyo Nippon Sanso avait besoin d'un réservoir d'hélium liquide pour une application d'aimant supraconducteur à Tsukuba. Ce réservoir devait être extrêmement fiable et présenter un taux d'évaporation minimal. Hebei Runfeng a fourni un réservoir de 5 000 litres doté d'un système MLI avancé et d'un système zéro perte permettant de reliquéfier les gaz d'évaporation. Le réservoir est en service depuis deux ans sans aucun arrêt imprévu. « Ses performances sont exceptionnelles », a déclaré Hiroshi Tanaka, responsable des installations. « Nous sommes très satisfaits de ce partenariat. »
Applications et partenariats
Les réservoirs cryogéniques de Hebei Runfeng sont utilisés dans de nombreuses applications. Dans le domaine médical, ils servent au stockage d'oxygène liquide pour les hôpitaux et d'azote liquide pour la conservation d'échantillons biologiques. Dans l'industrie agroalimentaire, ils sont utilisés pour la congélation cryogénique et le transport de denrées périssables. Dans le secteur de l'énergie, ils contribuent au développement des infrastructures de GNL et d'hydrogène. En recherche, ils permettent de réaliser des expériences à des températures extrêmement basses.
Nous sommes fiers de collaborer avec des entreprises leaders dans ces secteurs. Parmi nos clients figurent Air Products, Linde, Air Liquide, Messer et Taiyo Nippon Sanso, ainsi que de nombreux fournisseurs de gaz régionaux et des bureaux d'études. Ces partenariats reposent sur la confiance, la collaboration technique et un engagement commun envers la sécurité et l'efficacité. Nous travaillons également avec des institutions de recherche telles que l'Académie chinoise des sciences et des universités du monde entier.
Notre usine de fabrication située dans le Hebei, en Chine, est équipée d'installations de production de pointe et d'un système de contrôle qualité rigoureux. Nous sommes certifiés ISO 9001, ISO 14001 et OHSAS 18001, et nos réservoirs sont conformes aux normes ASME, PED et autres normes internationales. Nous proposons également des services d'ingénierie sur mesure afin de répondre aux exigences spécifiques de nos clients.
FAQ
Q1 : Quel est le taux d'évaporation typique d'un réservoir cryogénique, et comment puis-je le réduire ?
A1 : Les taux d’évaporation typiques varient de 0,01 % à 0,5 % par jour, selon le type d’isolation et la taille du réservoir. Pour réduire l’évaporation, assurez-vous que votre réservoir possède une isolation de haute qualité (perlite sous vide ou MLI), maintenez le vide et envisagez l’ajout de protections refroidies par vapeur. Un contrôle et un entretien réguliers sont également essentiels.
Q2 : Comment savoir si mon aquarium présente une stratification, et que dois-je faire ?
A2 : La stratification peut être détectée par des capteurs de température à différents niveaux. Si vous observez un gradient de température, une stratification est en cours. Installez un système de mélange ou utilisez une pompe de recirculation pour briser les couches. Consultez un spécialiste comme Hebei Runfeng pour une solution sur mesure.
Q3 : Quels sont les signes de stress thermique dans un réservoir cryogénique ?
A3 : Les signes incluent des fissures visibles, des fuites ou des déformations. Des essais non destructifs, tels que les essais par émission acoustique ou par ultrasons, peuvent détecter les contraintes internes. En cas de suspicion de contraintes thermiques, effectuez une évaluation de l’aptitude au service et les réparations nécessaires.
Q4 : Puis-je moderniser mon réservoir existant avec une meilleure isolation ?
A4 : Dans certains cas, oui. Par exemple, vous pouvez ajouter une isolation externe ou améliorer le système de vide. Cependant, les améliorations majeures, comme le passage de la perlite au MLI, ne sont généralement pas rentables. Il est souvent préférable de remplacer l'aquarium. Hebei Runfeng peut évaluer votre aquarium et vous recommander la meilleure solution.
Q5 : Quel entretien est nécessaire pour un réservoir cryogénique ?
A5 : La maintenance régulière comprend la vérification du niveau de vide, la recherche de fuites, le test des soupapes de sécurité et le contrôle de l’isolation. La fréquence dépend de l’utilisation et du type de réservoir. Nous recommandons une inspection annuelle et un contrôle complet du vide tous les 3 à 5 ans. Hebei Runfeng propose des contrats de maintenance et des solutions de surveillance à distance.
Conclusion : Agir pour l'efficacité et la sécurité
L'isolation des réservoirs cryogéniques n'est pas un détail anodin : c'est un facteur crucial qui influe sur votre rentabilité, votre sécurité et votre impact environnemental. En comprenant les points critiques et en mettant en œuvre les solutions présentées, vous pouvez réaliser d'importantes économies et améliorer vos opérations. Que vous stockiez de l'azote liquide pour la congélation alimentaire ou de l'hydrogène liquide pour la production d'énergie, le choix du réservoir et de l'isolation appropriés fait toute la différence.
Chez Hebei Runfeng Low Temperature Equipment Co., Ltd, nous nous engageons à vous aider à trouver la solution optimale. Notre équipe d'ingénieurs est à votre disposition pour répondre à vos besoins spécifiques. Pour des informations techniques plus détaillées, nous vous invitons à télécharger notre livre blanc « Technologies d'isolation avancées pour le stockage cryogénique ». Vous pouvez également contacter directement nos ingénieurs commerciaux pour discuter de votre projet. Ne laissez pas une isolation défaillante épuiser vos ressources : agissez dès aujourd'hui !